Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsun maakunta


Valun lämpökäsittely on jähmettymisen jälkeen käytetty kontrolloitu lämpökierto, jolla muutetaan valumetallin mikrorakennetta ja saavutetaan vaaditut mekaaniset ominaisuudet, jäännösjännitystila ja mittastabiilisuus. Useimmille teräs- ja runsasseosteisille valukappaleille tämä ei ole lisävaruste; se on vaihe, joka muuttaa valettu osa luotettavaksi suunnittelukomponentiksi.
Mikä on lämpökäsittely metallivalussa?
Lämpökäsittely koostuu pohjimmiltaan kolmesta vaiheesta: valukappaleen kuumentaminen tiettyyn lämpötilaan, sen pitäminen siellä "liottamisena" tunnetun ajan ja sitten sen jäähdyttäminen kontrolloidulla nopeudella. Lämmitys- ja jäähdytysnopeudet, huippulämpötila ja liotusaika määrittävät lopullisen mikrorakenteen. Hiiliteräksillä tavoite on yleensä austenisointi noin 850–950 °C, jota seuraa tarkoituksella valittu jäähdytyspolku. Ruostumattomien ja superseosten osalta prosessi voi sisältää liuoskäsittelyn korkeammissa lämpötiloissa ja sitä seuraavan vanhentamisen lujitusvaiheiden saostamiseksi.
- Lämmitysnopeutta ohjataan lämpöshokin ja vääristymien välttämiseksi.
- Liotusaika sovitettu osan paksuuteen, ei vain osapainoon.
- Jäähdytysnopeus valitaan tarvittavan muunnostuotteen mukaan: ferriitti, perliitti, bainiitti tai martensiitti.
Miksi lämpökäsittely on tärkeää valukappaleille?
Lämpökäsittely on tärkeää, koska se muuttaa valettu dendriittisen ja erotetun rakenteen tasaisemmaksi matriisiksi, jolla on spesifikaatioiden edellyttämä lujuus, sitkeys ja stabiilisuus. Ilman sitä valu säilyttää korkean sisäisen jännityksen ja huonommat mekaaniset ominaisuudet.
- Jäännösstressin lievitys vääntymisen estämiseksi koneistuksen ja huollon aikana.
- Parannetut mekaaniset ominaisuudet , mukaan lukien vetolujuus, myötöraja, iskunkestävyys ja sitkeys.
- Hallittu kovuus kulutuskestävyyden tai leikkaamisen helpottamiseksi.
- Parempi työstettävyys pehmeämmän, johdonmukaisemman rakenteen kautta.
- Pitkäaikainen vakaus korkeille lämpötiloille alttiina oleville osille, kuten uunin telat ja lämpökäsittelylaitteet.
Yleiset valujen lämpökäsittelyprosessit
Jokainen lämpökäsittelyprosessi on määritelty aika-lämpötilapolulla, ja valinnan niistä määrää haluttu lopullinen mikrorakenne ja ominaisuudet. Alla olevassa taulukossa on yhteenveto teräsvalujen yleisimmistä työkierroista; tarkat parametrit riippuvat aina seoslaadusta, poikkileikkauksen paksuudesta ja pätevästä spesifikaatiosta.
| Prosessi | Tyypillinen lämmitysalue | Jäähdytysmenetelmä | Päätarkoitus |
|---|---|---|---|
| Hehkutus | 850–950 °C | Uunin viileä | Pehmennys ja työstettävyys |
| Normalisoidaan | 850–950 °C | Ilman viileä | Rakeiden hienostuneisuus ja suurempi lujuus |
| Sammutus | 850–950 °C | Öljy, vesi tai polymeerikarkaisu | Kovettumista |
| Karkaisu | 150-650 °C | Ilman tai uunin viileä | Stressinpoisto ja sitkeyssäätö |
| Stressiä lievittävä | 550-650 °C | Hitaasti viileää | Jäännösstressin poisto |
| Ratkaisuhoito ikääntyminen | 980–1200 °C 480–900 °C | Sammuta ikä | Sateen kovettuminen |
Lämpötilan tasaisuus kuorman sisällä on tärkeämpää kuin säätimen asetusarvo. 10–20 °C ero kuorman keskipisteen ja reunan välillä voi muuttaa kappaleen lopullista kovuutta useilla HRC:illä. Siksi lämpökäsittelyalustan suunnittelun optimointi uunin lämpötilan tasaiseksi on yksi kustannustehokkaimmista laatuparannuksista, joita valimo voi tehdä.
Kuinka valita oikea lämpökäsittelyjakso
Aloita vaadituista mekaanisista ominaisuuksista ja metalliseostietolomakkeesta, älä yleisestä reseptistä. Tämä on erityisen tärkeää valukappaleiden kohdalla, koska valurakenteeseen vaikuttavat jo osien koko ja muotin jäähdytysolosuhteet.
Seoslaatu
Materiaalitiedot sisältävät suositellun austenitisointi- tai liuoskäsittelylämpötilan. Kemiallinen koostumus ja hiiliekvivalentti määräävät kovettuvuuden.
Leikkauksen geometria
Raskaat osat vaativat pidemmät liotusajat ja hitaammat jäähdytysnopeudet. Teräviä siirtymiä tulee suojata kontrolloidulla jäähdytyksellä.
Kohdeominaisuudet
Spesifikaatiossa määritellään kovuus, vetolujuus, venymä tai iskusitkeys. Jakso on valittava osumaan kyseiselle alueelle todellisen heittorakenteen kanssa.
Palveluympäristö
Korkeiden lämpötilojen, syövyttävät tai raskaasti kuluvat sovellukset vaativat erityisiä huomioita, kuten stabilointia, sadekovettumista tai pintakäsittelyjä.
Korkeissa lämpötiloissa käytettävien valukappaleiden, kuten uunin telojen, uunin komponenttien tai lämpökäsittelytyökalujen, syklin tulisi myös stabiloida rakenne pitkäaikaista virumista ja hapettumista vastaan. Tässä kokemuksella lämmönkestävistä metalliseoksista on väliä: näitä materiaaleja rutiininomaisesti valava ja lämpökäsittelevä valimo osaa tasapainottaa lujuuden ja taipuisuuden.
Lämpökäsittelytyökalut: huomiotta jätetty muuttuja
Lämpökäsittelytyökalut vaikuttavat suoraan lämmityksen ja jäähdytyksen tasaisuuteen, osien vääristymiseen ja erän tehoon, joten se ansaitsee saman teknisen huomion kuin uuniohjelma.
Pinottavat korit hyvin tyyppisiin uuneihin
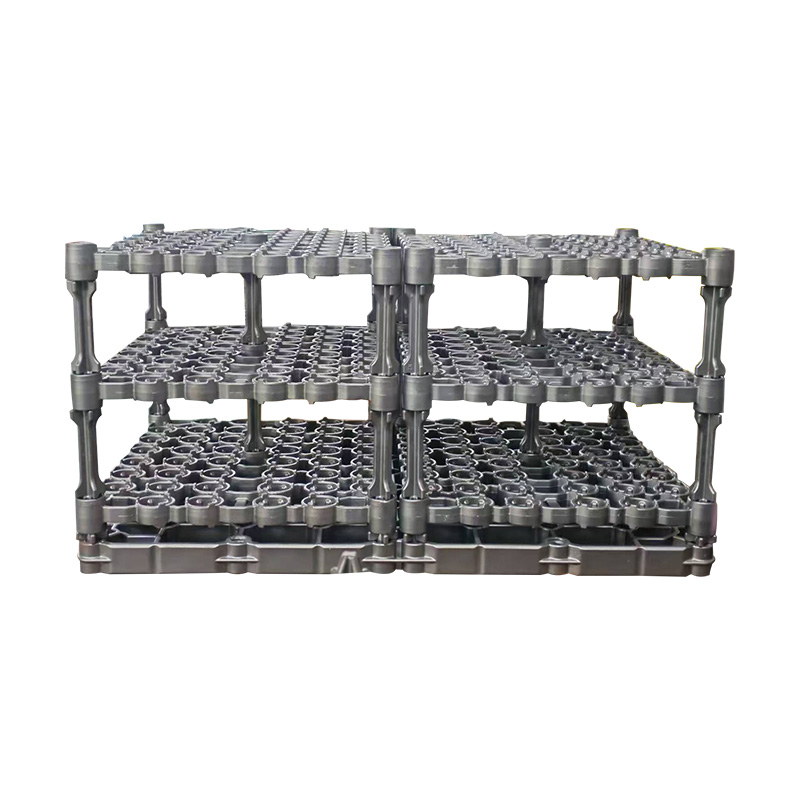
Pinottava kori parantaa uunin käyttöä ja lämpötilan tasaisuutta jättämällä avoimet kaasureitit kerrosten väliin. Pystysuuntaiset kaivotyyppiset uunit ovat yleisiä pienten tai keskikokoisten valuerien ja a pinottava kaivotyyppinen uunikori voidaan pinota kaksi tai kolme tasoa korkealle lämpötilan tasaisuudesta tinkimättä.
 OEM/ODM lämpökäsittely pinottava kori kaivotyyppiseen uuniin Toimittaja, yritys Kiinalaisena lämpökäsittelyn pinottavana korina kaivotyyppisten uunien toimittajalle ja OEM/ODM-yritykselle, Xinghua Jinniu ammattimainen räätälöity Heat Trea... Näytä tuote →
Pohjaalustat ja kosketusalueen ohjaus
Alusalusta, jonka kosketuspinta-ala on pienempi, estää paikallisia kuumia ja kylmiä kohtia ja on kriittinen tekijä lämmön tasaisuuden kannalta. A ruostumattomasta teräksestä valettu pohjaalusta käyttää aukkoja ja korotettuja tukia pienentämään kosketusjalanjälkeä pitäen samalla osan vakaana. Kosketusalueen ja lämpövirran välistä suhdetta käsitellään tarkemmin tässä teknisessä artikkelissa pohjaalustan kosketusalueen suunnittelu .
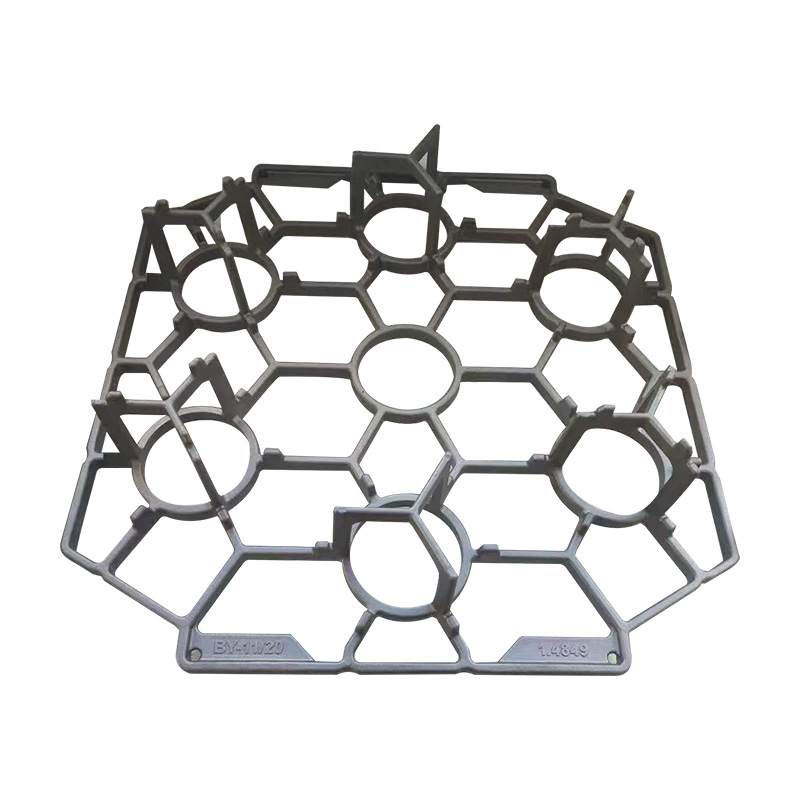 OEM/ODM ruostumattomasta teräksestä valmistettu pohjaalustan toimittaja, yritys Kiinalaisena ruostumattomasta teräksestä valmistetun pohjaalustan toimittajana ja OEM/ODM-yrityksenä on ammattimainen Xinghua Jinniu ruostumattomasta teräksestä valmistettu valupohjaalusta. ... Näytä tuote →
Materiaalikehykset monimutkaisille geometrioille
Materiaalirungot tukevat osaa määrätyissä kohdissa tukkimatta uunin ilmakehää, mikä estää painumista ja parantaa lämmön virtausta. A materiaalirunko lämpökäsittelykuormitukseen voidaan suunnitella sopimaan osan ääriviivaan, pitäen valukappaleen oikeassa muodossaan ja jättäen muun pinnan avoimeksi uunin ilmakehään.
 OEM/ODM Precision Casting -lämpökäsittelymateriaalien kehystoimittaja, Company Kiinan Precision Casting -lämpökäsittelymateriaalikehyksen toimittajana ja OEM/ODM-yrityksenä Xinghua Jinniu on ammattimainen räätälöity Precision Casti... Näytä tuote →
Kaikki kolme ratkaisua ovat itse tarkkuusvaluja lämmönkestävästä ruostumattomasta teräksestä, ja ne on valmistettu samojen laatutarkastusten alaisina kuin niiden mukana tulevat osat. Omatuotannon avulla kiinnitingeometria voidaan säätää nopeasti, kun asiakas esittelee uuden osaperheen.
Yleiset lämpökäsittelyvirheet ja niiden välttäminen
Yleisimmät lämpökäsittelyvirheet juontavat juurensa epätasaiseen lämmitykseen, hallitsemattomaan jäähdytykseen tai epävakaaseen uuniympäristöön, ja jokainen voidaan estää prosessi- ja työkalumuutoksilla.
- Vääristymä johtuu epätasaisesta lämpenemisestä tai liian nopeasta jäähtymisestä. Oikea kiinnitys ja esilämmitys vähentävät riskiä.
- Halkeilu suuren lämpörasituksen vuoksi. Vähennä jäähdytyksen voimakkuutta ja suunnittele terävät sisäkulmat.
- Hapetus ja hiilenpoisto korkeassa lämpötilassa. Hiilipitoisille teräksille ja työkaluteräksille vaaditaan suojaava ilmakehä tai tyhjiö.
- Epätasainen kovuus johtuu huonosta kuorman tiheydestä tai lämpöparin sijoituksesta. Määritä kuorma uudelleen ja paranna kaasun kiertoa.
Tyhjiölämpökäsittelyn aikana kalusteen puhtaus ja materiaalikoostumus vaikuttavat myös kuorman kaasunpoistokäyttäytymiseen. The lämpökäsittelyalusten kaasua poistava vaikutus tyhjiössä voi muuttaa työkappaleiden pinnan laatua, joten monet tyhjiöjaksot sisältävät pidennetyn pidon, jotta kiinnike ja osat vapauttavat adsorboitua kaasua.
Usein kysytyt kysymykset
Tarvitsevatko kaikki valukappaleet lämpökäsittelyä?
Ei. Harmaarautavalut toimivat usein valettuina, ja jotkin alumiiniosat on valettu kunnossa, joka täyttää jo spesifikaatiot. Useimmat teräsvalut, pallografiittivalurautavalut ja runsasseosteiset komponentit tarvitsevat kuitenkin vähintään yhden lämpösyklin täyttääkseen mekaaniset ominaisuudet.
Mitä eroa on hehkutuksen ja normalisoinnin välillä?
Hehkutus jäähdyttää valun hitaasti uunissa, jolloin syntyy pehmeä, ferriittis-perliittinen rakenne, joka on ihanteellinen koneistukseen. Normalisointi jäähtyy ilmassa, jolloin saadaan hienompaa perliittiä ja suurempi lujuus. Valitse normalisointi, kun tarvitset parempia mekaanisia ominaisuuksia ja hehkutus, kun tarvitset maksimaalista pehmeyttä.
Voiko lämpökäsittelyä toistaa?
Kyllä, mutta ei ilman riskiä. Toistuvat jaksot voivat aiheuttaa rakeiden kasvua, pinnan hiilenpoistoa tai liiallista hilseilyä. Jos ensimmäisellä jaksolla ei saavuteta tavoitekovuutta, osa voidaan usein lämpökäsitellä uudelleen kerran, mutta toimittajan tulee ensin arvioida mikrorakenne ja pinnan kunto.
Kuinka ostaja voi varmistaa, että valukappale on lämpökäsitelty oikein?
Pyydä lämpökäsittelytodistus, jossa on aika-lämpötilakaaviot, kovuustulokset ja tarvittaessa veto- tai iskutestitiedot. Luotettava toimittaja voi myös näyttää uunilokin ja käytetyn standardin. Jos valu myöhemmin vääntyy koneistuksen aikana, jännityksenpoisto on voitu jättää väliin tai lyhentää.
Kustannustehokkain tapa saada oikea lämpökäsittely on valita valutoimittaja, joka ohjaa koko lämpökäsittelysilmukkaa, mukaan lukien kiinnitys, erälataus ja verifiointi. Xinghua Jinniu Machinery Manufacturing Co., Ltd.:ssä lämpökäsittely on osa samaa laatujärjestelmää kuin sulatus, valu ja viimeistely, joten sykli, työkalut ja tarkastustiedot pysyvät saman katon alla.